Производство и поставки материалов композитной отрасли
Производство и поставки материалов композитной отрасли
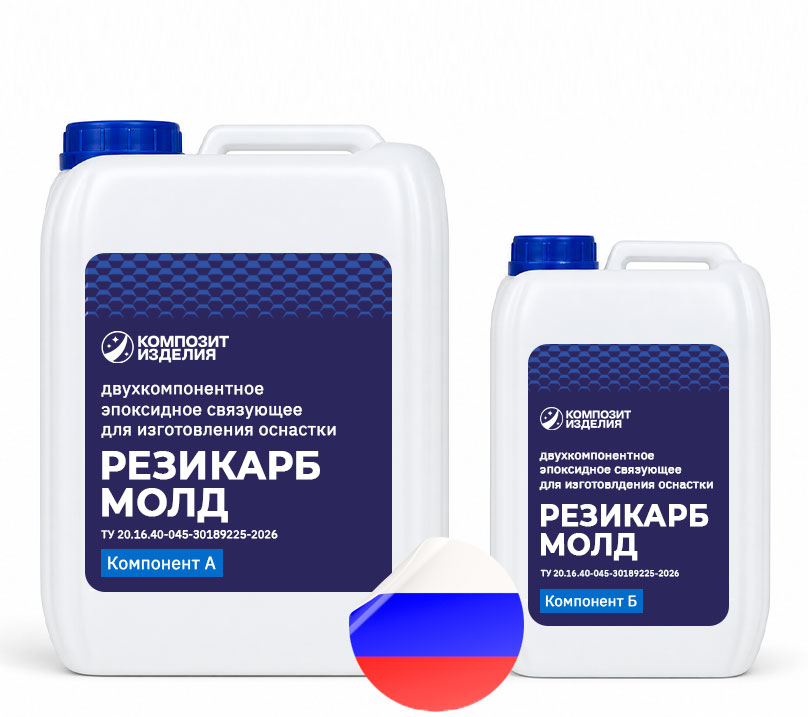
Модифицированное эпоксидное связующее Резикарб Молд для изготовления композитной оснастки с рабочей температурой до 180°C. Обеспечивает качественную пропитку угле- и стекловолокна и температуру стеклования до 190°C после термообработки.
Ключевые преимущества:
• высокое качество пропитки армирующего наполнителя;
• предварительное отверждение при комнатной температуре;
• температура стеклования материала до 190°C после термообработки;
• лёгкая дегазация.
Модифицированное эпоксидное связующее для изготовления композитной оснастки с рабочей температурой до 180°C (ТУ 20.16.40-045-30189225-2026). Применяется при изготовлении композитных оснасток методами вакуумной инфузии и ручного формования. Подходит для пропитки угле- и стекловолокна.
| Эпоксидное связующее Резикарб Молд | |||
| Показатель | Компонент А | Компонент Б | Система А+Б |
| Вес. соотношение (компонент А : компонент Б) | 100,0 | 52,0 | – |
| Внешний вид* | от тёмно-жёлтого до красного | бесцветный | от тёмно-жёлтого до красного |
| Вязкость системы при 25°C, мПа·с, не более | 350-400 | ||
| Время жизни смеси (100 г) при 25°C, мин | 270-300 | ||
| Температура стеклования**, °C | не менее 190 | ||
*прозрачная зеркальная поверхность готового изделия после формования
**после термообработки при 200°С, DMA, onset
ИНСТРУКЦИЯ ПО ПРИМЕНЕНИЮ
Смешать строго в указанной пропорции эпоксидную основу и отвердитель. Время жизни смеси после смешения — 270-300 минут (зависит от объёма и температуры). Рекомендуемые температуры переработки связующего — от 20°C до 30°C, уровень влажности — от 30% до 60%.
Режим отверждения:
1. Отверждение при комнатной температуре — не менее 24-48 ч (в зависимости от температуры окружающей среды). После этого связующее приобретает минимальную технологическую прочность и жёсткость, достаточную для съёма с мастер-модели и проведения термообработки в свободном состоянии.
2. Дотверждение: нагрев до 80°C со скоростью 5-10°C/час; выдержка при 80°C — 1 час; нагрев до 200°C со скоростью не более 5-10°C/час; выдержка при 200°C — 5 часов; охлаждение до комнатной температуры со скоростью не более 1°C/мин (для минимизации внутренних напряжений изделия).
Режим постотверждения для конкретного изделия выбирается исходя из габаритов, формы и материала мастер-модели.
УПАКОВКА
| Компонент | А, кг | Б, кг |
| Канистра | 3,0 | 1,5 |
| Канистра | 3,3 | 1,7 |
| Канистра | 4,0 | 2,0 |
*Возможно изменение массы комплекта с сохранением массового соотношения по согласованию с потребителем
ХРАНЕНИЕ
Компонент А должен храниться при температуре −18°C, компонент Б — при 25±2°C, в оригинальной плотно закрытой таре вдали от отопительных и нагревательных приборов. Избегать прямого воздействия воды и влаги. Срок годности 4 месяца при соблюдении условий хранения.
ПРИМЕЧАНИЕ
Режимы отверждения и термообработки необходимо корректировать в зависимости от особенностей технологического процесса, конструкции и материалов. Все представленные данные носят информационный характер, не имеют обязательной силы и не являются гарантией особых характеристик или свойств продукта.